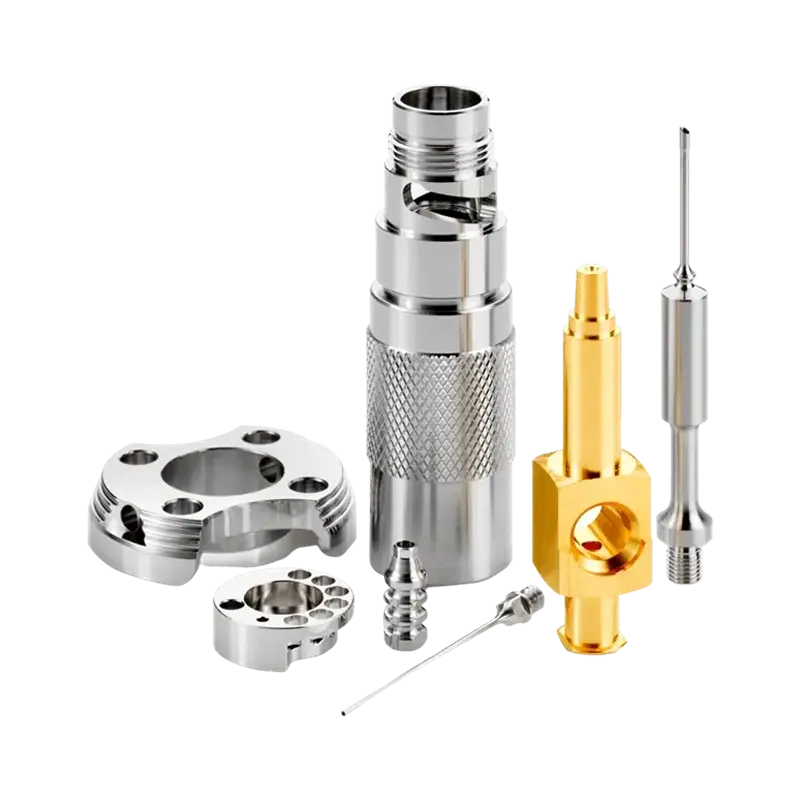
Chọn mộtkim loạivật đúclộ trình này không chỉ liên quan đến việc xác định kim loại và tạo khuôn. Hình dạng bộ phận, chuyển tiếp thành, khoang bên trong, yêu cầu về kích thước, khối lượng sản xuất, dung sai gia công và điều kiện sử dụng đều ảnh hưởng đến kết quả. Hướng dẫn này giải thích các quy trình phổ biến khác nhau như thế nào, những gì cần đưa vào bản vẽ kỹ thuật, cách dự đoán rủi ro về chất lượng và khi nào cần gia công thứ cấp hoặc xử lý bề mặt. Nó nhằm mục đích giúp các nhóm kỹ thuật, tìm nguồn cung ứng và sản xuất đánh giá một bộ phận như một nhiệm vụ sản xuất hoàn chỉnh thay vì chỉ đơn thuần là một hình dạng.
Chọn một phần để chuyển đến chi tiết
Đúc tạo thành một bộ phận bằng cách hướng kim loại nóng chảy vào khoang khuôn và cho phép nó đông đặc lại. Khoang tái tạo hình dạng mong muốn, trong khi các điều kiện hóa rắn và hợp kim được chọn sẽ ảnh hưởng đến cấu trúc và tính chất của bộ phận. Tùy thuộc vào tuyến đường, khuôn có thể được làm từ cát có thể sử dụng được, vỏ gốm hoặc khuôn kim loại có thể tái sử dụng.
Đối với một bộ phận tùy chỉnh, quá trình kỹ thuật bắt đầu trước khi đổ kim loại. Bản vẽ phải mô tả hình dạng và các tính năng quan trọng khi sử dụng. Sau đó, nhóm sản xuất sẽ xem xét việc xây dựng khuôn, dòng chảy kim loại, nạp liệu trong quá trình hóa rắn, lấy ra khỏi khuôn và bất kỳ hoạt động nào cần thiết sau khi đúc.
Xem lại hình học, bề mặt chức năng, yêu cầu hợp kim, giao diện lắp ráp và tiêu chí kiểm tra.
Chọn quy trình, thiết kế hệ thống khuôn và lên kế hoạch cách thức kim loại nóng chảy lấp đầy và nạp vào khoang.
Loại bỏ các cổng và vật liệu dư thừa, thực hiện gia công hoặc xử lý theo quy định, sau đó kiểm tra các tính năng quan trọng.
Các giai đoạn kết nối với nhau. Một lỗ sẽ được khoan sau khi đúc cần có mốc chuẩn rõ ràng và đủ dung sai gia công. Bề mặt bịt kín có thể yêu cầu lớp hoàn thiện chặt hơn so với mặt ngoài không có chức năng. Một lối đi bên trong có thể ảnh hưởng đến cả thiết kế khuôn và khả năng tiếp cận kiểm tra. Việc giải quyết sớm những điểm này sẽ giúp ngăn chặn một thiết kế dễ vẽ nhưng khó sản xuất một cách nhất quán.
Các quy trình khác nhau đáp ứng các kết hợp khác nhau về kích thước, hình dạng, chi tiết bề mặt, hợp kim, độ lặp lại và phương pháp gia công. Không có lộ trình duy nhất nào là lý tưởng cho mọi thành phần. Sự so sánh tốt nhất bắt đầu từ nhu cầu chức năng của bộ phận và sau đó kiểm tra xem mỗi quy trình có thể tạo thành hình dạng cần thiết và đáp ứng các yêu cầu bản vẽ hay không.
Đúc cát sử dụng khuôn làm từ cát, thường được phá vỡ để giải phóng phần đông đặc. Nó có thể phù hợp với các vỏ lớn, đế máy, bộ phận máy bơm, thân van và các hình dạng khó tháo ra khỏi khuôn cố định. Lõi có thể hình thành các khoang hoặc lối đi bên trong. Điều kiện bề mặt có thể đạt được và tính nhất quán về kích thước phụ thuộc vào hệ thống khuôn, hợp kim, kích thước bộ phận và điều khiển quy trình, do đó các giao diện quan trọng có thể cần gia công.
Đúc đầu tư thường tạo thành một lớp vỏ gốm xung quanh một mẫu được loại bỏ trước khi đổ. Nó rất hữu ích cho các hình dạng chi tiết, các đoạn cong và các thành phần trong đó một số tính năng cần được tích hợp vào một hình học duy nhất. Lộ trình có thể giảm lượng vật liệu phải loại bỏ khỏi một số hình dạng, nhưng thiết kế vẫn cần tính đến hoạt động của hợp kim, những thay đổi của mặt cắt, nhu cầu hoàn thiện và dung sai cần thiết đối với các tính năng chức năng.
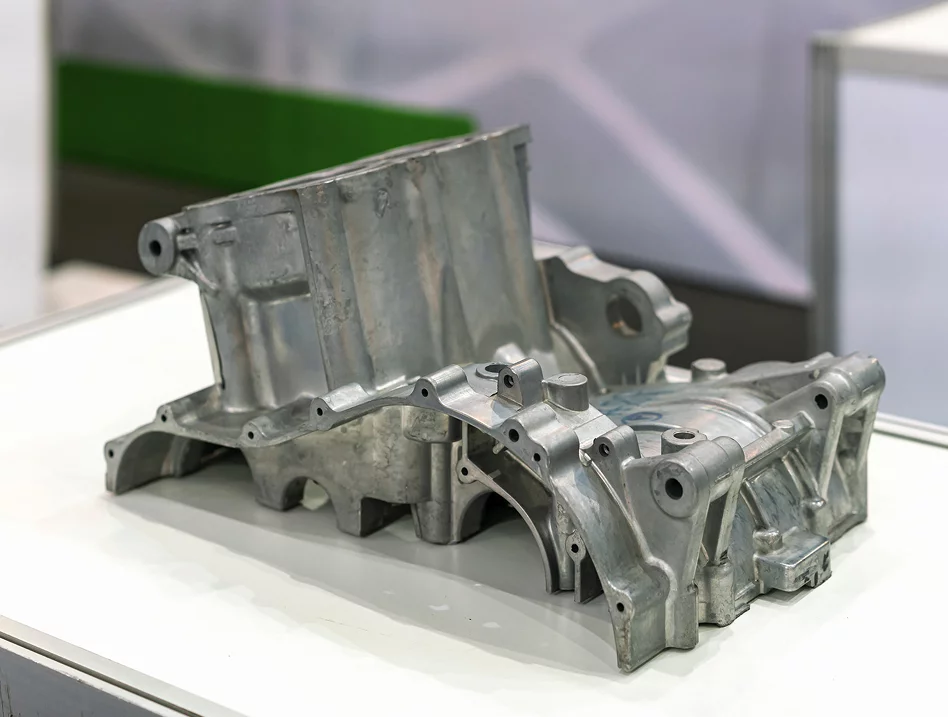
Đúc khuôn ép kim loại nóng chảy vào khuôn kim loại có thể tái sử dụng. Nó thường được xem xét cho nhôm, kẽm và các hợp kim màu khác được chọn trong đó hình dạng thành phần và mô hình sản xuất theo kế hoạch phù hợp với dụng cụ. Quá trình này có thể tạo ra các hình dạng chi tiết với tốc độ có thể lặp lại, nhưng việc tiếp cận khuôn, bản nháp, đường phân khuôn, đẩy ra và tính đồng nhất của thành đòi hỏi phải được chú ý sớm. Việc lựa chọn hợp kim và máy cũng hạn chế những biến thể quy trình nào là phù hợp.
| Quá trình | Thường được xem xét cho | Điểm thiết kế cần xem xét |
|---|---|---|
| Đúc cát | Các bộ phận lớn, vỏ, khoang phức tạp, nhiều loại hợp kim sắt và kim loại màu | Vị trí lõi, tiếp cận khuôn, chuyển tiếp phần, phụ cấp gia công, yêu cầu bề mặt |
| Đúc đầu tư | Hình học chi tiết, các tính năng tương đối phức tạp, các bộ phận có hình dạng khó tiếp cận để gia công | Các ràng buộc về vỏ và mẫu, độ dày cục bộ, sự phù hợp của hợp kim, các kích thước quan trọng, độ hoàn thiện |
| Đúc khuôn | Các bộ phận kim loại màu có thể lặp lại với hình học phù hợp với khuôn có thể tái sử dụng | Bản nháp, đường chia tay, đẩy ra, độ đồng nhất của tường, khả năng tiếp cận khuôn, yêu cầu sản xuất |
Việc so sánh cũng nên bao gồm các hoạt động diễn ra theo giai đoạn khuôn. Một bộ phận cần nhiều lỗ khoan chính xác, lỗ ren hoặc mặt bịt kín phẳng có thể yêu cầu gia công rộng rãi bất kể hình dạng ban đầu được hình thành tốt như thế nào. Đối với các bộ phận này, hãy cùng nhau đánh giá lộ trình đúc và kế hoạch gia công thay vì coi chúng là các quyết định riêng biệt.
Lựa chọn vật liệu nên bắt đầu với môi trường mà thành phần sẽ hoạt động. Tải trọng, nhiệt độ, khả năng tiếp xúc với ăn mòn, độ mài mòn, tiếp xúc với chất lỏng, giới hạn trọng lượng và các yêu cầu liên kết có thể chỉ ra các họ hợp kim khác nhau. Sự lựa chọn cũng ảnh hưởng đến đặc tính nóng chảy, khả năng tương thích của khuôn, độ đông đặc, khả năng gia công và các hoạt động hoàn thiện có sẵn.
Đối với mộtđúc kim loạidự án, chỉ tên vật liệu thôi thì không phải là thông số kỹ thuật đầy đủ. Bản vẽ hoặc bản tóm tắt kỹ thuật phải xác định cấp độ yêu cầu khi biết và mô tả bất kỳ tiêu chí hiệu suất có liên quan nào. Nếu có thể có một số loại về mặt kỹ thuật, hãy so sánh chúng với điều kiện vận hành của bộ phận thay vì chỉ chọn một nhãn rộng như thép hoặc nhôm.
| Gia đình vật chất | Đặc điểm chung | Các câu hỏi cần giải quyết trong quá trình lựa chọn |
|---|---|---|
| Hợp kim nhôm | Thường được lựa chọn khi khối lượng thành phần thấp hơn và độ dẫn nhiệt hữu ích là quan trọng | Lớp nào là bắt buộc? Những tải trọng, nhiệt độ, khả năng ăn mòn và tính năng gia công nào được áp dụng? |
| Thép không gỉ | Được sử dụng khi khả năng chống ăn mòn và hiệu suất cơ học là quan trọng, tùy thuộc vào cấp độ và môi trường | Phương tiện truyền thông nào sẽ liên hệ với bộ phận này? Lớp được chọn có phù hợp với môi trường vận hành và phương pháp nối không? |
| Thép cacbon | Có sẵn các loại được sử dụng cho nhiều yêu cầu về kết cấu và thành phần công nghiệp | Cần có sức mạnh hay sự dẻo dai nào? Việc xử lý nhiệt hoặc hoàn thiện bảo vệ có được chỉ định không? |
| Thép hợp kim | Các nguyên tố hợp kim và xử lý nhiệt có thể hỗ trợ các yêu cầu về độ bền, độ cứng hoặc độ mài mòn cụ thể | Cấp độ và điều kiện nào được yêu cầu? Cần phải kiểm tra và xử lý sau đúc như thế nào? |
Bản thân các đặc tính của hợp kim không đảm bảo thành phần hoàn thiện sẽ đáp ứng mọi yêu cầu. Lộ trình đúc, hình dạng bộ phận, đặc tính hóa rắn cục bộ, xử lý nhiệt, gia công và kiểm tra đều ảnh hưởng đến kết quả cuối cùng. Khi bộ phận có nhiệm vụ liên quan đến an toàn hoặc chịu áp lực, hãy chỉ định điều kiện vật liệu áp dụng và tiêu chí chấp nhận thay vì dựa vào mô tả chung về hợp kim.
Trong trường hợp thông số kỹ thuật chưa cố định, hãy cung cấp cho nhà sản xuất đủ bối cảnh để thảo luận về các lựa chọn phù hợp: nhiệt độ vận hành, loại tải, khả năng tiếp xúc với chất lỏng hoặc hóa chất, độ hao mòn dự kiến và mối tương tác với các bộ phận lân cận. Sau đó, một cuộc thảo luận kỹ thuật có thể tập trung vào sự cân bằng thực tế mà không làm mất đi mục đích chính của thành phần.
Thiết kế dành cho khả năng sản xuất kết nối mô hình CAD với cách tạo khuôn, đổ đầy, mở và kiểm tra. Một thiết kế trực quan nhỏ gọn có thể tạo ra các phần nặng, các khoang không thể tiếp cận hoặc chuyển tiếp đột ngột làm phức tạp quá trình hóa rắn. Việc xem xét các tính năng này trước khi cam kết sử dụng công cụ mang lại cho nhóm cơ hội sửa đổi hình học trong khi các thay đổi vẫn mang tính thực tế.
Sự khác biệt lớn về độ dày của mặt cắt có thể khiến các khu vực nguội đi với tốc độ khác nhau. Các mối nối nặng có thể nóng lâu hơn các bức tường liền kề, tạo điều kiện khuyến khích các khuyết tật liên quan đến co ngót. Khi thiết kế cho phép, hãy duy trì độ dày thành thích hợp hợp lý, pha trộn các chuyển tiếp và xem xét việc loại bỏ các khối rắn không cần thiết. Hình dạng thích hợp phụ thuộc vào kích thước của quy trình, hợp kim và thành phần, do đó, các quy tắc số chung không nên thay thế việc xem xét bản vẽ cụ thể.
Chuyển tiếp tròn có thể cải thiện dòng chảy kim loại và giảm những thay đổi đột ngột trong mặt cắt. Chúng cũng có thể làm giảm sự tập trung ứng suất trong quá trình sử dụng, tùy thuộc vào đường truyền tải. Nên chọn bán kính có lưu ý đến các khoảng hở chức năng và khả năng tiếp cận gia công; nó không được cản trở các thành phần giao phối hoặc tạo ra một vùng dày không mong muốn nơi các bức tường gặp nhau.
Bản nháp là một dạng côn nhẹ giúp mẫu hoặc vật đúc thoát ra khỏi khuôn hoặc khuôn. Số lượng cần thiết phụ thuộc vào quy trình, độ sâu bề mặt, kết cấu, vật liệu và cách sắp xếp dụng cụ. Khuôn vĩnh viễn cũng yêu cầu hướng mở khả thi, chiến lược phóng và vị trí đường chia tay. Các lối đi bên trong có thể cần lõi và mỗi lõi sẽ bổ sung thêm các cân nhắc về thiết kế và sản xuất. Xác định những bề mặt nào phải không có vết nứt hoặc dấu vết phóng ra để những yêu cầu đó có thể được xem xét trong quá trình thiết kế dụng cụ.
Không phải mọi bề mặt đều cần điều khiển kích thước giống nhau. Đánh dấu các lỗ khoan, bề mặt lắp đặt, vùng đệm kín, các đặc điểm ren và các giao diện để xác định sự phù hợp hoặc chức năng. Lượng cho phép gia công phải đủ cho hoạt động dự định đồng thời tránh lớp loại bỏ dày không cần thiết có thể làm lộ ra những điểm gián đoạn dưới bề mặt. Bản vẽ phải xác định các mốc và mối quan hệ hình học để việc kiểm tra có thể đánh giá bộ phận giống như cách nó được lắp ráp hoặc sử dụng.
Những hoạt động kiểm tra này là trọng tâmđúc kim loạithiết kế vì hình học ảnh hưởng nhiều hơn đến hình thức bên ngoài của bộ phận đúc sẵn. Nó cũng ảnh hưởng đến mức độ tin cậy của khuôn được đổ đầy, cách thành phần đông đặc lại, liệu nó có thể được tháo ra mà không bị hư hại hay không và mức độ dễ dàng hoàn thành các kích thước quan trọng sau này.
Lập kế hoạch chất lượng cho một bộ phận đúc kim loại phải gắn liền với chức năng của nó và các khuyết tật có thể ảnh hưởng đến nó. Việc kiểm tra trực quan tổng quát có thể phát hiện ra những điểm không đồng đều trên bề mặt nhưng không thể chứng minh được sự vắng mặt của những điểm gián đoạn bên trong. Tương tự như vậy, việc kiểm tra kích thước xác nhận hình dạng đo được chứ không phải mọi khía cạnh của tính toàn vẹn của vật liệu. Phương pháp kiểm tra nên được lựa chọn để trả lời các câu hỏi chấp nhận được xác định.
| Tình trạng | Nó có thể chỉ ra điều gì | Tại sao thiết kế bộ phận lại quan trọng |
|---|---|---|
| độ xốp | Các lỗ rỗng hoặc lỗ rỗng liên quan đến khí liên quan đến quá trình làm đầy, điều kiện nấm mốc hoặc quá trình hóa rắn | Có thể quan trọng ở gần ranh giới áp lực, tường mỏng, bề mặt được gia công hoặc các phần chịu tải cao |
| co ngót | Các khoảng trống hoặc các khu vực không chắc chắn nơi mà sự co lại của kim loại không được cung cấp đầy đủ trong quá trình hóa rắn | Các mối nối dày và các vùng nóng bị cô lập có thể cần được chú ý về mặt hình học và kế hoạch cấp liệu |
| Chạy sai hoặc đóng nguội | Lấp đầy không đầy đủ hoặc mặt trước kim loại không đáp ứng đủ | Các đường dẫn dài mỏng, các đặc điểm hẹp và các đường dẫn luồng phức tạp có thể khó lấp đầy hơn |
| Bao gồm | Phi kim loại không mong muốn hoặc vật liệu lạ khác trong vật đúc | Việc chấp nhận tùy thuộc vào vị trí, kích thước, thông số kỹ thuật và yêu cầu dịch vụ của thành phần |
| Biến dạng | Thay đổi hình dạng trong quá trình làm mát, giải phóng, xử lý hoặc xử lý tiếp theo | Nhịp dài, không đối xứng và phân bố mặt cắt không đồng đều có thể ảnh hưởng đến độ ổn định kích thước |
Kiểm tra bằng mắt có thể xác định các điểm không liên tục trên bề mặt, hiện tượng chớp nhoáng, hư hỏng và các vấn đề hoàn thiện rõ ràng. Đo kích thước kiểm tra kích thước xác định và mối quan hệ hình học so với bản vẽ. Tùy thuộc vào vật liệu, hình học và kế hoạch nghiệm thu, các phương pháp khác như kiểm tra bằng chụp ảnh phóng xạ, siêu âm hoặc thẩm thấu có thể được xem xét. Không có phương pháp duy nhất nào trả lời được mọi câu hỏi; Việc lựa chọn kiểm tra phải tính đến loại khuyết tật, vị trí, khả năng tiếp cận, vật liệu và mức độ tin cậy cần thiết.
Đối với các bộ phận có nhiệm vụ liên quan đến áp suất, kết cấu hoặc an toàn, hãy xác nhận tiêu chuẩn áp dụng, mức độ kiểm tra và tiêu chí chấp nhận trước khi bắt đầu sản xuất. Nêu rõ yêu cầu này áp dụng cho quá trình đúc thô, sau khi xử lý nhiệt, sau khi gia công hay cho bộ phận đã hoàn thiện. Điều này tránh sự mơ hồ khi cùng một tính năng được đánh giá ở các giai đoạn sản xuất khác nhau.
Hình dạng đúc sẵn thường là điểm bắt đầu hơn là điều kiện cuối cùng. Quá trình đúc có thể tạo thành các đường viền bên ngoài và các tính năng bên trong, trong khi gia công sẽ đưa các bề mặt hoặc lỗ đã chọn đến kích thước cần thiết để lắp ráp và vận hành. Trình tự đúng phụ thuộc vào bề mặt nào phải chính xác, bộ phận sẽ được định vị như thế nào trong quá trình gia công và liệu việc xử lý nhiệt hoặc hoàn thiện có thể làm thay đổi kích thước của nó hay không.
Có thể sử dụng phay, tiện, khoan, doa và khai thác CNC khi bản vẽ yêu cầu kích thước, độ phẳng, vị trí, ren hoặc độ hoàn thiện bề mặt được chỉ định. Thiết kế đúc phải để lại đủ hàng cho các hoạt động đó và cung cấp các mốc có thể được định vị lặp lại. Tránh cho rằng mọi bề mặt đều phải được gia công: việc gia công không cần thiết có thể làm tăng thêm độ phức tạp trong thiết lập và có thể loại bỏ vật liệu khỏi các khu vực chỉ cần hoàn thiện như đúc.
Một số hợp kim hoặc ứng dụng yêu cầu xử lý nhiệt để đạt được điều kiện vật liệu cụ thể. Chu kỳ thích hợp phụ thuộc vào cấp độ, quy mô mặt cắt, mục tiêu tài sản và các yêu cầu kỹ thuật hiện hành. Việc xử lý cũng có thể ảnh hưởng đến độ biến dạng và kích thước cuối cùng, vì vậy các giai đoạn gia công quan trọng và các điểm kiểm tra phải được sắp xếp theo thứ tự phù hợp.
Xử lý bề mặt có thể được sử dụng để giải quyết tình trạng tiếp xúc với ăn mòn, hình thức bên ngoài, độ mài mòn, độ sạch hoặc các nhu cầu chức năng khác. Phương pháp đúng phụ thuộc vào hợp kim cơ bản và môi trường sử dụng. Chỉ định lớp hoàn thiện cần thiết và các khu vực cần xử lý, bao gồm mọi bề mặt phải được che chắn hoặc bảo vệ. Khi lớp phủ thay đổi kích thước phù hợp thì ảnh hưởng đó phải được đưa vào phương án dung sai.
Lập kế hoạch sản xuất tích hợp đặc biệt hữu ích khi một bộ phận cần sự kết hợp giữa đúc, gia công, xử lý nhiệt, hoàn thiện và kiểm tra kích thước. Một kế hoạch phối hợp sẽ làm rõ thời điểm áp dụng từng yêu cầu và giảm nguy cơ phát hiện xung đột sau khi một thao tác đã được hoàn thành.
Một bản tóm tắt đầy đủ giúp nhà sản xuất đánh giá thành phần thay vì đoán mục đích sử dụng. Mô hình 3D hiển thị hình dạng nhưng có thể không xác định được mọi kích thước quan trọng, điều kiện vật liệu, quy tắc kiểm tra hoặc yêu cầu hoàn thiện. Bản vẽ và ghi chú hỗ trợ phải giải thích các tính năng phải được kiểm soát và phân biệt các yêu cầu thiết yếu với các chi tiết không ảnh hưởng đến hiệu suất.
Khi yêu cầu xem xét sản xuất chođúc kim loại, sắp xếp thông tin thành một gói kỹ thuật nhỏ gọn:
Trước khi hoàn tất lộ trình, hãy căn chỉnh về khả năng chấp nhận của dây chuyền sản xuất, bản phác thảo, các yêu cầu cốt lõi, kho gia công, quyền truy cập kiểm tra và các kích thước xác định quá trình lắp ráp. Nếu bản vẽ có dung sai chặt chẽ hơn chức năng yêu cầu, nhóm thiết kế có thể đánh giá liệu nó có thể được nới lỏng hay không. Ngược lại, nếu một tính năng cần thiết cho việc bịt kín hoặc căn chỉnh thì tầm quan trọng của nó cần phải được thể hiện rõ trên bản vẽ và trong kế hoạch kiểm tra.
Kiểm soát thay đổi cũng có vấn đề. Khi bản sửa đổi bản vẽ thay đổi một bức tường, lỗ, mốc hoặc vật liệu, hiệu ứng có thể vượt ra ngoài tính năng riêng lẻ đó đối với dụng cụ, đồ gá gia công và phương pháp kiểm tra. Việc giữ rõ ràng các phiên bản tệp và trạng thái phê duyệt giúp đảm bảo kế hoạch sản xuất tuân theo thiết kế dự kiến.
Ứng dụng là điểm khởi đầu hữu ích vì nó giải thích tại sao hình học và vật liệu lại quan trọng. Hai bộ phận có kích thước bên ngoài tương tự nhau có thể cần các lộ trình sản xuất khác nhau khi một bộ phận giữ áp suất chất lỏng và bộ phận còn lại đóng vai trò là lớp phủ không tới hạn. Chức năng sẽ hướng dẫn các ưu tiên về vật liệu, phần tường, gia công, thử nghiệm và hoàn thiện.
Vỏ, thân van, nắp ca-pô và phụ kiện có thể bao gồm các khoang, cổng, mặt bích và kết nối ren. Xác định các yêu cầu liên quan đến áp suất, bề mặt bịt kín, vùng tường phải giữ được nguyên vẹn sau khi gia công và việc kiểm tra cần thiết cho mục đích sử dụng. Lộ trình đúc phải được xem xét cùng với kế hoạch gia công vì các cổng cuối cùng và các mặt tiếp xúc bịt kín có thể được tạo ra trong các hoạt động thứ cấp.
Khung máy, giá đỡ, giá đỡ và các bộ phận truyền động có thể ưu tiên độ cứng, căn chỉnh, mối quan hệ lắp đặt, hành vi rung hoặc trọng lượng. Bản vẽ phải xác định rõ ràng các điểm mốc lắp đặt và giao diện với các bộ phận khác. Đối với các bộ phận có nhịp dài hoặc hình học không đối xứng, hãy thảo luận về độ biến dạng và cách giữ bộ phận đó trong quá trình gia công và đo lường.
Các ứng dụng này trải rộng trên nhiều điều kiện hoạt động khác nhau. Một số thành phần chủ yếu mang tính kết cấu; những người khác gặp phải các yêu cầu về nhiệt, tải theo chu kỳ, ăn mòn hoặc yêu cầu niêm phong khắt khe. Quy trình chính xác không thể được chọn chỉ từ nhãn ngành. Nó phải tuân theo hợp kim cụ thể, hình học, nhu cầu kiểm tra, bối cảnh sản xuất và tiêu chí chấp nhận chức năng.
Trên khắp các ứng dụng, điểm khởi đầu mạnh mẽ nhất là một mô tả rõ ràng về những gì thành phần phải làm và những tính năng nào quyết định thành công. Thông tin đó giúp đánh giá các hạn chế của quy trình, xác định các thay đổi thiết kế đáng thảo luận và phối hợp quá trình đúc thô với tất cả các hoạt động tiếp theo.
Những câu trả lời này bao gồm các câu hỏi phổ biến về kỹ thuật và tìm nguồn cung ứng phát sinh khi lập kế hoạch cho một thành phần đúc tùy chỉnh.
Không. Các quy trình khác nhau về kích thước và hình học mà chúng có thể đáp ứng, các hợp kim có sẵn, điều kiện bề mặt được tạo ra, các yêu cầu về dụng cụ và khả năng kích thước. So sánh các tuyến đường ứng viên với các tính năng chức năng của thành phần và các hoạt động tiếp theo theo kế hoạch.
Có thể cần gia công đối với các lỗ khoan, ren, mặt phẳng, bề mặt bịt kín, khớp nối hoặc các mối quan hệ vị trí chính xác mà tuyến đúc đã chọn không thể cung cấp trực tiếp cho yêu cầu bản vẽ. Chỉ nên xác định các khu vực cần thiết để gia công.
Trong nhiều trường hợp, lõi hoặc dụng cụ dành riêng cho quy trình có thể tạo thành các khoang và đường dẫn bên trong. Tính khả thi phụ thuộc vào hình dạng lối đi, độ dày thành, khả năng tiếp cận, độ ổn định của lõi, nhu cầu làm sạch và cách kiểm tra tính năng hoàn thiện. Đoạn văn cần được xem xét trong giai đoạn thiết kế.
Bản vẽ 2D hiện tại, mô hình 3D phù hợp, hợp kim hoặc yêu cầu vận hành được chỉ định, dung sai tới hạn, ứng dụng dự định, nhu cầu hoàn thiện và tiêu chí kiểm tra cung cấp gói khởi đầu hữu ích. Bối cảnh sản xuất và tình trạng sửa đổi giúp làm rõ kế hoạch sản xuất.
Xác định tính năng hoặc điều kiện cần kiểm tra, phương pháp hoặc tiêu chuẩn áp dụng nếu được quy định, giai đoạn sản xuất và tiêu chí chấp nhận. Kiểm tra trực quan, đo kích thước và kiểm tra nội bộ trả lời các câu hỏi khác nhau và không được coi là có thể thay thế cho nhau.
Gia công, xử lý nhiệt và hoàn thiện bề mặt có thể ảnh hưởng đến kích thước, tình trạng bề mặt, trình tự và khả năng tiếp cận kiểm tra. Lập kế hoạch cho chúng với lộ trình đúc ban đầu giúp tránh những xung đột như lượng dư gia công không đủ hoặc lớp phủ cản trở bề mặt vừa khít.
Chia sẻ bản vẽ, yêu cầu về vật liệu, kích thước quan trọng, điều kiện vận hành và mọi nhu cầu gia công hoặc hoàn thiện. Sau đó, việc đánh giá dự án có thể tập trung vào tính phù hợp của quy trình, khả năng sản xuất và kiểm tra cần thiết đối với thành phần đã hoàn thiện.
Khám phá khả năng củaBestProVàliên hệ với chúng tôi để thảo luận về thành phần tùy chỉnh của bạn.
Lựa chọn quy trình cuối cùng phải dựa trên bản vẽ thành phần, thông số kỹ thuật vật liệu, điều kiện sử dụng và tiêu chí chấp nhận đã được thống nhất.
-